

A lean gyártás nem egymástól elszigetelt alapelvek gyűjteménye, és nem is egyszeri költségcsökkentési projekt. Olyan szemlélet, amely segít a veszteségek folyamatos feltárásában, a munkafolyamatok egyszerűsítésében, valamint a stabilabb, biztonságosabb és rugalmasabb működés kialakításában. A megfelelő módszert ezért nem a népszerűsége, hanem a megoldandó probléma alapján kell kiválasztani.
A problémából induljon ki, ne a módszer nevéből
A termelésben egyszerre jelentkezhet felesleges anyagmozgatás, hosszú gépátállás, magas készletszint, nem tervezett állásidő és áttekinthetetlen munkahelyi elrendezés. Ezek mindegyike más megközelítést igényel. Mielőtt a csapat kiválaszt egy konkrét eszközt, fel kell mérnie a jelenlegi állapotot, meg kell határoznia a legfontosabb korlátozó tényezőt, és mérhető célt kell kitűznie.
Ráadásul egyetlen módszer általában nem elegendő. Az 5S például segít az áttekinthető munkahely kialakításában, a vizuális menedzsment hozzáférhetővé teszi a fontos információkat, a Kaizen és a PDCA-ciklus pedig lehetővé teszi az elért állapot további fejlesztését. A módszerek tehát kiegészítik egymást, és átgondolt rendszert kell alkotniuk.
| Probléma | Megfelelő módszer | Fő célterület |
|---|---|---|
| Rendetlenség, szerszámkeresés és nem egyértelmű szabályok | 5S és vizuális menedzsment | Rendezett elhelyezés, szabványos munkavégzés és gyors tájékozódás a munkahelyen |
| Felesleges mozdulatok, várakozás, készletek vagy túltermelés | MUDA | A vevő számára értéket nem teremtő tevékenységek felismerése és csökkentése |
| Folyamatos fejlesztési igény | Kaizen és PDCA | A csapat bevonása, a változtatások ellenőrzése és az eredmények fenntartása |
| Magas készletszint és egyenetlen anyagáramlás | Kanban | Az utánpótlás irányítása a tényleges igény alapján |
| Hosszú átállások és a kis sorozatú gyártás nehézségei | SMED | A gyártóberendezések átállási idejének csökkentése és az átállás szabványosítása |
| Nem tervezett leállások és ingadozó gépteljesítmény | TPM | Megelőző gondozás és egyértelműen meghatározott karbantartási feladatkörök |
| Folyamatingadozás és visszatérő hibák | Six Sigma és DMAIC | Adatokra és szisztematikus okfeltárásra épülő minőségirányítás |
| Eltérés a stratégia és a mindennapi fejlesztések között | Hoshin Kanri | A hosszú távú célok lebontása a szervezet egészét átfogó tevékenységekre |
5S: az áttekinthető és szabványosított munkahely alapja
Az 5S módszer segít eltávolítani a szükségtelen tárgyakat, rendszerezni az eszközöket, biztosítani a tisztaságot, kialakítani a szabványos munkavégzést és fenntartani az elfogadott szabályokat. Ott hasznos, ahol a munkatársak időt veszítenek a szerszámok vagy anyagok keresésével, nem egyértelmű, minek hol a helye, vagy az egyes műszakok eltérő szokások szerint dolgoznak.
Az 5S célja nem pusztán a rendrakás. Olyan munkahelyet kell kialakítani, ahol az előírt állapottól való eltérés gyorsan észrevehető. Ebben segítenek a megjelölt tárolóhelyek, az árnyéktáblák, a színjelölések, az információs keretek és a padlójelölések. Itt kapcsolódik az 5S természetes módon a vizuális menedzsmenthez.
MUDA: tárja fel az értéket nem teremtő tevékenységeket
A MUDA veszteséget jelent: idő, hely, anyag vagy kapacitás felhasználását anélkül, hogy az a vevő számára megfelelő értéket teremtene. A termelésben leggyakrabban a felesleges szállítást, a túlzott készleteket, a szükségtelen mozdulatokat, a várakozást, a túltermelést, a túlzott megmunkálást és a hibákat vizsgálják. A gyakorlatban érdemes a munkatársak kihasználatlan tudását és képességeit is figyelembe venni.
A veszteségelemzést közvetlenül a munkavégzés helyén célszerű elvégezni. A csapat megfigyeli az anyag- és információáramlást, rögzíti az akadályokat, és megkülönbözteti azokat a lépéseket, amelyek valóban értéket teremtenek a vevő számára. Csak ezután választja ki a megfelelő változtatásokat, például az üzemi elrendezés módosítását, az utánpótlási útvonal rövidítését vagy a munkaállomás átszervezését.
Kaizen és PDCA: a fejlesztés legyen a mindennapi munka része
A Kaizen a folyamatos fejlesztésre és azoknak az embereknek a bevonására épül, akik napi munkájukból ismerik a folyamatot. Ehhez nem feltétlenül van szükség költséges projektekre. Sok hatékony változtatás olyan apró javaslatokból születik, amelyeket gyorsan ki lehet próbálni és értékelni.
A PDCA-ciklus gyakorlati keretet ad a fejlesztésnek: megtervezni a változtatást, ellenőrzött keretek között végrehajtani, ellenőrizni az eredményt, majd a tapasztalatok alapján módosítani vagy szabványosítani az új eljárást. Fontos a ciklus ismételt alkalmazása. Ha az új állapot nem épül be a szabványos munkavégzésbe és a rendszeres ellenőrzésekbe, az üzem gyakran visszatér a korábbi szokásokhoz.
Kanban: egyenletesebb áramlás és igény szerinti utánpótlás
A Kanban összekapcsolja az egymást követő folyamatokat, és segít az anyagmozgást a tényleges felhasználás alapján irányítani. A cél nem a lehető legnagyobb készlet fenntartása „a biztonság kedvéért”, hanem a szükséges mennyiség biztosítása a megfelelő időben és helyen.
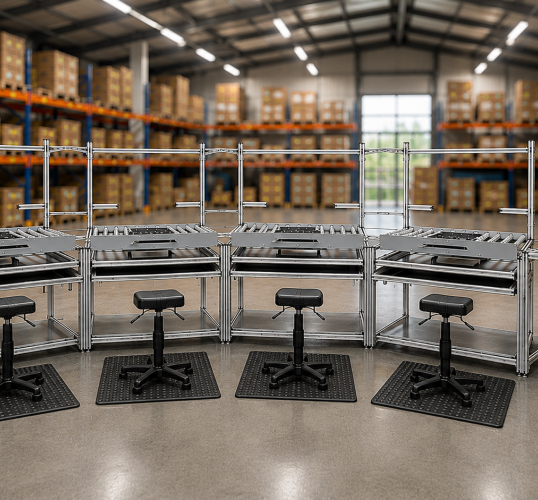
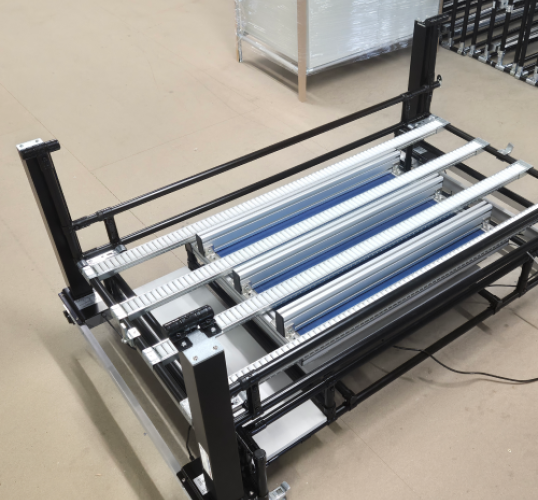
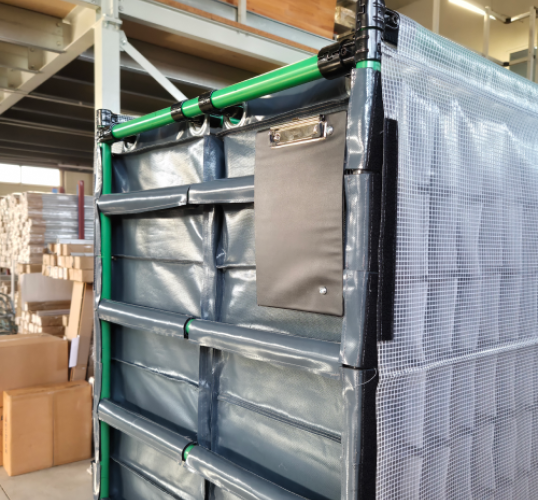
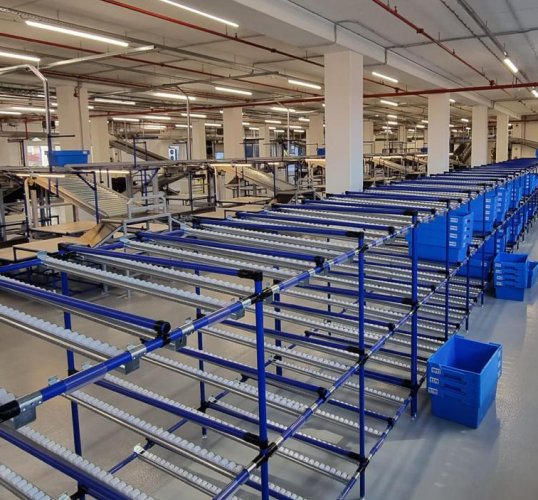
A jól működő Kanban-rendszerhez egyértelmű utánpótlási szabályok, megfelelő szállítási egységek és áttekinthető anyagellátási pontok szükségesek. A gyakorlatban ezt gravitációs görgős állványok, kocsik, alkatrésztárolók és a gyártási program változásaihoz igazítható moduláris szerkezetek támogathatják.
SMED: rövidebb átállások és rugalmasabb termelés
A SMED a gyártóberendezések átállási idejének csökkentésére szolgál. A csapat először közvetlenül a munkahelyen figyeli meg az átállás menetét, elkülöníti a működés közben és a leállás alatt végzett tevékenységeket, majd megkeresi, hogyan lehet az előkészületeket a gép állásidején kívül elvégezni.
Javulást gyakran a szabványosított eljárás, az előre előkészített szerszámok és anyagok, az egyértelmű feladatmegosztás, a képzés vagy kisebb műszaki módosítások hoznak. A rövidebb átállások kapacitást szabadítanak fel, és megkönnyítik a kisebb sorozatok gyártását.
TPM: kevesebb nem tervezett állásidő
A teljes körű produktív karbantartás, azaz a TPM célja a berendezések stabil működése és a nem tervezett kiesések megelőzése. A karbantartás nem kizárólag egy erre szakosodott részleg feladata: az egyszerű ellenőrzések, a tisztítás és az eltérések korai felismerése a gépkezelők szabványos munkájának is része lehet, míg a szaktudást igénylő beavatkozásokat továbbra is képzett munkatársak végzik.
A TPM különösen ott hasznos, ahol a meghibásodások, a rövid leállások vagy a berendezések romló állapota megzavarják a termelési tervet. Hatását előre meghatározott üzemi mutatókkal érdemes nyomon követni.
Six Sigma és DMAIC: amikor adatokra van szükség
A Six Sigma adatközpontú megközelítés, amely a változékonyság és a hibák csökkentésére összpontosít. Konkrét problémák megoldására gyakran alkalmazzák a DMAIC eljárást: meghatározni a problémát, mérni a jelenlegi állapotot, elemezni az okokat, bevezetni a fejlesztéseket, majd úgy szabályozni az új folyamatot, hogy az eredmény fennmaradjon.
Ez a megközelítés különösen a visszatérő hibák vagy az instabil folyamatok esetében megfelelő, amikor egyetlen szervezési intézkedés nem elegendő. Megbízható adatokat, egyértelműen meghatározott mutatót és a valódi okok fegyelmezett ellenőrzését igényli.
Hogyan kezdjen hozzá a lean gyártáshoz a gyakorlatban?
Nem az a legbiztonságosabb út, ha az összes ismert módszert egyszerre vezeti be. Célszerűbb egy jól látható problémával rendelkező munkahelyet vagy folyamatot kiválasztani, és kísérleti projektet indítani.
- Írja le a jelenlegi állapotot. Figyelje meg az anyagáramlást, a munkatársak mozgását, a várakozást, a készleteket, a hibákat és azokat a pontokat, ahol hiányzik az információ.
- Tűzzön ki konkrét célt. Határozza meg, minek kell megváltoznia, és melyik mutató alapján értékelhető az eredmény.
- Válasszon megfelelő módszert. Az eszközt a probléma oka alapján válassza ki, ne az aktuális trend szerint.
- Vonja be a munkatársakat. Az adott munkahelyen dolgozók ismerik a gyakorlati akadályokat, és segítenek működőképes megoldást kialakítani.
- Próbálja ki a változtatást kis léptékben. A kísérleti projekt lehetővé teszi a hiányosságok feltárását az egész üzem működésének szükségtelen megzavarása nélkül.
- Szabványosítson, és folytassa a fejlesztést. Dokumentálja a bevált eljárást, tegye vizuálisan is egyértelművé, és rendszeresen ellenőrizze.
Hogyan segít az Enprag a lean gyártás bevezetésében?
Minden üzem más gyártási eljárásokkal, térbeli korlátokkal és anyagmozgatási megoldásokkal dolgozik. Az Enprag ezért a lean gyártás alapelveit egy konkrét munkahely, szerkezet vagy anyagáramlás megtervezésével kapcsolja össze.
1. Az üzemi működés elemzése
Közösen feltérképezzük a jelenlegi munkafolyamatokat, a gyenge pontokat és az anyagáramlást. Segítünk a prioritások meghatározásában és olyan célok megfogalmazásában, amelyek alapján a javasolt fejlesztés értékelhető.
2. A megoldás megtervezése
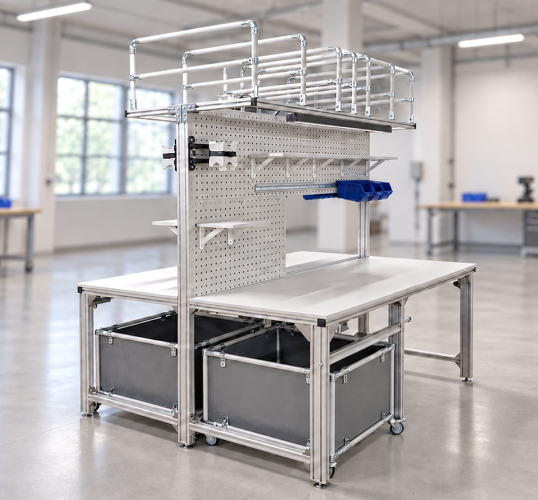
A feltárt igények alapján elkészítjük a szerkezet, az üzemi elrendezés vagy a munkaállomás tervét. Az ergonómiára, a felesleges anyagmozgatás csökkentésére és a megoldás rugalmasságára összpontosítunk. A moduláris csővázas, profilvázas és más építőrendszerek az adott folyamathoz igazíthatók.
3. Szállítás és megvalósítás
Az Enprag különálló alkatrészeket, kész szerkezetet vagy összetettebb megoldást is szállíthat. A projekt terjedelmétől függően a helyszíni összeszerelés és üzembe helyezés is megszervezhető.
4. Továbbfejlesztés és optimalizálás
A termelési igények változnak. A moduláris megoldások ezért további módosításokat vagy bővítést tesznek lehetővé, ha változik a termékválaszték, az elrendezés vagy az anyagellátás. A fejlesztés így anélkül folytatható, hogy minden alkalommal újra kellene építeni az egész munkahelyet.
A rendszerekről és az együttműködés menetéről bővebben olvashat az Enprag lean gyártási megoldásait bemutató áttekintésben. Az egyes eszközöket bemutatja a lean gyártási módszerekről szóló oldal.