

Lean gyártási módszerek
Az 5S módszer
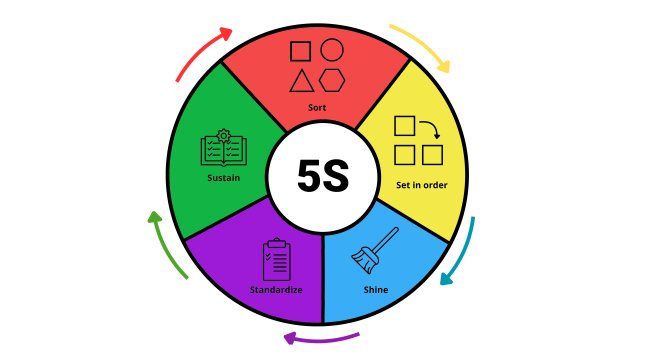
Az 5S módszer annak az elkötelezettségnek az eredménye, hogy eltávolítjuk a felesleges tárgyakat a munkaállomásokról, biztosítjuk a rendet, tisztaságot és módszeres fegyelmet a folyamatokban a japán filozófia szerint:
Seiri: Rendezzen, szüntessék meg a feleslegeseket
Seiton: Szervezz, egy hely mindennek és mindennek a helyén
Seiso: Tisztítsa meg, tartsa tisztán, távolítsa el a szennyeződésektől
Seiketsu: Szabványosítás. A tisztaság és a rend lapos alkalmazása
Shitsuke: Karbantartás. A megállapított szabályok együttes betartásának állandó támogatása
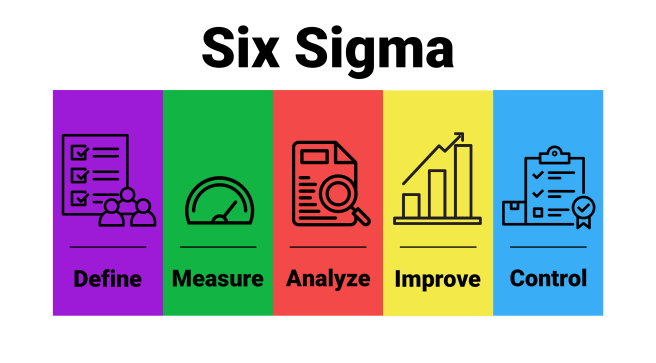
Six Sigma
A Six Sigma egy olyan módszertan, amely lehetővé teszi a hibák észlelését még azok előfordulása előtt, hogy növelje az ügyfelek elégedettségét. Ez egy statisztikai módszertan, amely lehetővé teszi a vállalatok számára, hogy minden tevékenységük során kevesebb hibát kövessenek el azáltal, hogy az eltéréseket még azok előfordulása előtt kiküszöbölik. A Six Sigma egy rendkívül fegyelmezett rendszerszemlélet, amely adatokon és tényeken alapul. A Six Sigma általános célja a folyamatok elsajátítása, hogy ne fordulhasson elő millió lehetőségenként 3,4-nél több hiba.
A szigma értékeket gyakran "DPMO"-ként fejezik ki
(Defects Per Million Opportunities = hibák száma millió lehetőségre).
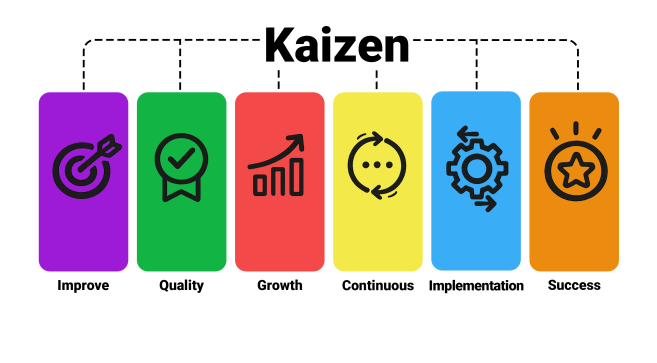
Kaizen
A Kaizen azt jelenti, hogy jobbra változtass. Minden tevékenységre alkalmazható, a folyamatos fejlesztés megközelítése. Ez egy kifinomult és tökéletesen szervezett munkarendszer. Minden fejlesztés, bármilyen kicsi is, figyelmet igényel. Minden alkalmazott részt vehet a fejlesztési folyamatban. A gyorsan értékelhető és végrehajtható fejlesztések nem igényelnek nagy beruházást.
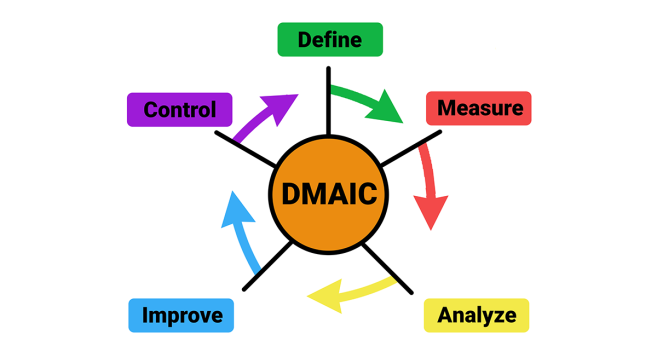
A DMAIC módszer
A DMAIC módszer a Six Sigma módszer szerves részét képezi, a folyamat sikeres menedzselésére szolgál, ami folyamatos fejlesztéshez vezet. Ez egy fejlett PDCA ciklus. A módszert öt fázis határozza meg a javuláshoz vezető változtatás sikeres végrehajtásához:
Definiálás: Az első szakasz, amely magában foglalja a célok meghatározását, az információgyűjtést és az elérendő állapot leírását. Meghatározzák a dolgozók csapatát. A cél elérésének módja nem része a meghatározásnak, hanem maga a cél van meghatározva.
Intézkedés: A kitűzött célhoz vezető lépések lépésről lépésre történő dokumentálása kulcstényező. A cél fokozatos teljesítése előre meghatározott mérések és mutatók szerint dokumentálható. A mérési szakasz célja az aktuális helyzetre vonatkozó adatok gyűjtése és értékelése (hibák előfordulása, be- és kimenetek rögzítése).
Elemzés: Az előző lépésben talált információkat elemezni kell, és értékelni kell a fejlesztési lehetőségeket. A cél az, hogy feltárjuk azokat a kritikus tényezőket, amelyek nagymértékben befolyásolják a hibák előfordulását.
Javítás: A hibák valódi okának kiküszöbölése, új folyamatok létrehozása és a meglévő folyamatok optimalizálása az inputköltségek optimalizálása és a vevői elégedettség növelése érdekében.
Ellenőrzés: A probléma okának helyes értékelése, a folyamatok sikeres beállítása és a javulás elérése esetén az ebből adódó változtatásokat végre kell hajtani és szabványosítani kell. Az utolsó szakasz része az egy bizonyos időszakban elért eredmények nyomon követése és az új állapot tartós fenntartásának biztosítása.
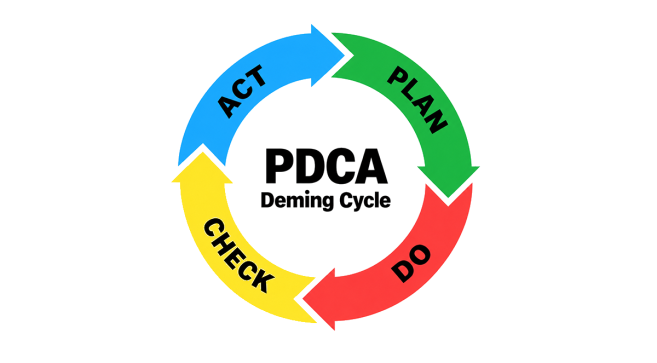
PDCA – Deming ciklus
A PDCA – Deming ciklus – Tervez-Csináld-Ellenőrizd-Cselekvés a menedzsment rendszerszemlélete.
Ez a fokozatos fejlesztés módszere négy alapvető tevékenység ismételt végrehajtása formájában:
- terv (terv) - tervezett fejlesztés (szándék) tervezése
- megtenni (megtenni) - a terv végrehajtását
- csekk - (ellenőrzés)
- cselekszik - (egy)
Hoshin Kanri
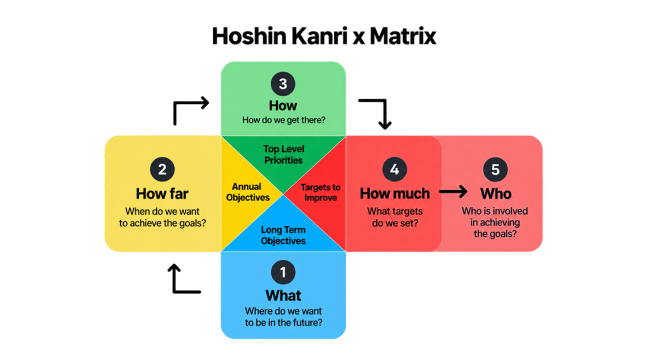
A Hoshin Kanri azt jelenti, hogy az üzletet víziók és célok szerint irányítják, az összes csapat bevonásával a folyamatok irányításába. A felső vezetés egy stratégiai tervet készít, amelyet nem egy egésznek, hanem részenként tekintenek. Átadja a középvezetésnek, tehát ez egy kaszkádhatás vagy vertikális diffúzió. Fontos tényező a csapatok összes alkotóelemének bevonása és részvétele. Az előrehaladást következetesen értékelni kell, és minden változásnak jobbnak kell lennie.
Hoshin Kanri választ ad nekünk olyan kulcskérdésekre, mint például:
- Hol akarunk lenni a jövőben?
- Hogyan akarjuk ezt elérni?
- Mikor akarjuk elérni a célokat?
- Kik vesznek részt a célok elérésében?
A MUDA módszer
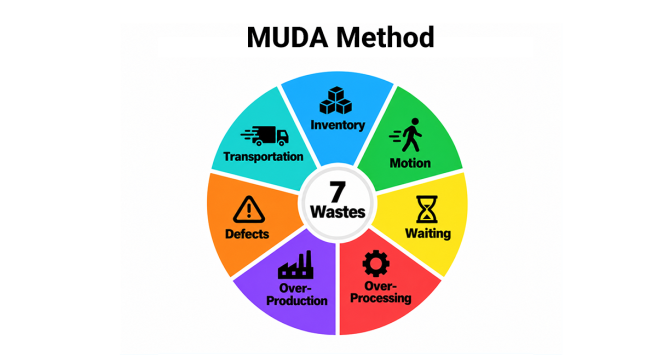
A MUDA a lean koncepcióban pazarlást jelent. A termelési szektorban 7 típusú hulladékot különböztetünk meg:
- Szállítás (Áthelyezés) – az anyagok és termékek szükségtelen mozgatása
- Tárolás - a felesleges készlet korlátozása
- Mozgás – a munkavállalók nem hatékony mozgása
- Várakozás – Az állásidő és a várakozás pazarlás
- Túltermelés – a vevői igényeket meghaladó termelés
- Redundáns feldolgozás – a minőség és a vevő által már nem igényelt feldolgozás pazarlás
- Hibák - hibás termékek előállítása
MUDA adminisztratív tevékenységben:
- Emberi potenciál – a munkavállalók és kreativitásuk kihasználatlan potenciálja
- Nem megfelelő vagy nem működő információs rendszerek
- Tisztázatlan stratégia - olyan tevékenységek szükségtelen végrehajtása, amelyek nincsenek összhangban a vállalat stratégiájával
- Nem kihasználni a piaci lehetőséget, pazarlás
- A felesleges adminisztráció és a nem hatékony rendszer pazarlás
- Ügyfélterhelés
TPM – Teljesen produktív karbantartás
TPM = Teljes produktív karbantartás. A TPM célja a rendszerek általános teljesítményének maximalizálása. Összesen – teljesen produktív karbantartás. Olyan tevékenységek összessége, amelyek a géppark optimális körülmények közötti működéséhez és ezen feltételek fenntartásához vezetnek. A TPM célja a gyártástechnológia – gépek – nem tervezett leállásainak megelőzése a teljes megelőző karbantartás rendszerének köszönhetően, amelyben a szerepek egyértelműen meghatározottak.
A TPM különálló programokból áll:
- SÚ TPM önálló karbantartása
- a TPM PU tervezett karbantartása
- a HP TPM zökkenőmentes elfogadása
- képzés
- a géphasználat növelése
- gépek műszaki fejlesztése
SMED
SMED = Single-minute Exchange of Die. Egy módszer a gyártóberendezések újragépelési idejének csökkentésére.
A Rapid Change Program (SMED) célja:
- Megszerezni a gép kapacitásának azt a részét, amit elveszítünk a hosszú átépítéssel.
- Az egyik terméktípusról a másikra való gyors átállás biztosítása, ezáltal lehetővé téve a kis tételekben történő gyártást. A kis szériás gyártás nagyobb rugalmasságot és alacsonyabb gyártási bonyolultságot kínál.
A változtatási eljárás a kiigazítás alapos elemzésén alapul, amelyet közvetlenül a munkahelyen történő megfigyeléssel hajtanak végre. A beállítási idők radikális lerövidítése a szervezet megváltoztatásával, a beállítási eljárás egységesítésével, csapatképzéssel, speciális segédeszközökkel és a gép műszaki módosításával fokozatosan érhető el. Az SMED módszer gyakran szintén a TPM program része.
Vizuális menedzsment
A vizuális menedzsment egy kommunikációs forma, amelynek célja egy zavartalanul működő munkahely kialakítása vizuális vezérlőelemek segítségével. Ezeket a problémák azonosítására, a hulladék csökkentésére, a termelési költségek csökkentésére, a szállítási idők lerövidítésére, a készletek csökkentésére, a biztonságos munkakörnyezet kialakítására és a nyereség növelésére használják.
A vizuális vezérlőelemekkel gördülékenyen működő munkahely áttekinthető, módszeresen irányított és áttekinthetően szervezett.
Ennek a módszernek a megvalósítása számos előnnyel és megtakarítással jár:
- termelékenység javítása
- a problémák láthatóvá tétele (például az információs kereteknek köszönhetően)
- a munkahely áttekinthetősége és szervezettsége (például perfpanelek használata műhelyasztalokhoz és kapcsolódó tartozékokhoz)
- fokozott biztonság (padlójelzések használatával)
- időmegtakarítás
- az alkalmazottak és a menedzsment közötti kommunikáció elősegítése
- a munkafegyelem növelése
- teret az alkalmazottak véleményének
- munkavállalói motiváció
- a vállalati kultúra fejlesztése
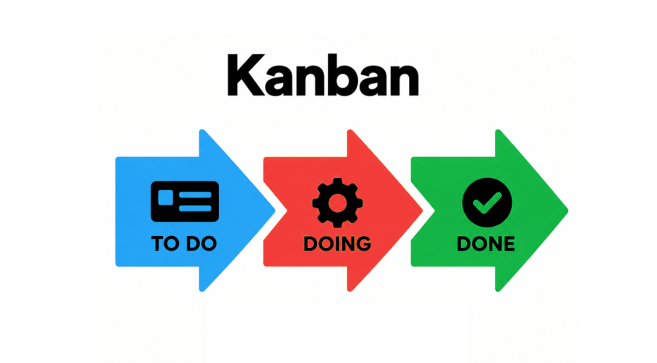
Kanban
A Kanban rendszer a gyártás finomhangolásának és az egyes folyamatok összekapcsolásának eszközeként szolgál. A kanban módszer koncepciójának lényege, hogy a beszállítótól, raktárból vagy gyártásból csak azokat az alkatrészeket szállítjuk, amelyekre szükség van, adott mennyiségben és adott időpontban, hogy ne legyen többletkészlet.
Amit konkrét paraméterekben el kell érnünk:
- a készletek csökkentése a termelésben
- a beállítási idők csökkentése
- a folyamatos gyártási idők csökkentése
- felületszükséglet csökkentése
- személyi költségek csökkentése
- minőségi költségek csökkentése